Alles hat gehalten und wir waren am Ende auch froh, diese schönen Bilder von Bootbauer Heibeck zu erhalten. Für alle neuen Leser unseres Blogs und der FB Seite: Alles CTM was da in der "Black Maggy" verbaut wurde. Wir sind auch ein wenig stolz auf dieses erfolgreiche und innovative Projekt.
Dienstag, 3. Dezember 2013
Black Maggy auf dem Heimweg nach der "hanseboot 2013"
Alles hat gehalten und wir waren am Ende auch froh, diese schönen Bilder von Bootbauer Heibeck zu erhalten. Für alle neuen Leser unseres Blogs und der FB Seite: Alles CTM was da in der "Black Maggy" verbaut wurde. Wir sind auch ein wenig stolz auf dieses erfolgreiche und innovative Projekt.
Montag, 8. April 2013
Winterlager adé...
![]() |
| Die "neue" Black Maggy mit der Heckverlängerung |
Wenn man der Wettervorhersage trauen darf, liegt der Winter nun endlich in den letzten Zügen. Die notwendigen Reparaturen und Aufbereitungen sind durchgeführt und die Vorfreude auf die Saison steigt. Der eine oder andere hat die lange Zeit auch für Umbauten und Verbesserungen genutzt. So wie z.B. unser Kunde Wolfram Heibeck, der diesen Winter sehr fleißig gewesen ist. Er hat seiner Open 32 "Black Maggy" eine neue Ruderanlage und eine Heckverlängerung spendiert. Die Ruderanlage entspricht jetzt dem Vendee Globe Standard. Wolfram Heibeck verspricht sich davon eine bessere Segelperformance, mehr Speed und Sicherheit.
![]() |
| Die neue Ruderanlage in ihrer ganzen Pracht |
![]() |
| Die Ruder lassen sich komplett aufklappen |
Wir sind auf erste Testfahrten gespannt und werden weiterhin über dieses sehr interessante Projekt berichten.
Freitag, 1. März 2013
CTM Seminare 2013 / Boatfit Bremen 2013 Rückschau
Am letzten Wochenende, vom Freitag den 22.02. bis Sonntag den 24.03., fand die Boatfit 2013 in Bremen statt. Wir möchten an dieser Stelle die Gelegenheit nutzen uns bei allen Besuchern und Kunden für die netten und interessanten Gespräche im Verlauf der Messe zu bedanken und hoffen natürlich das jeder einzelne etwas von der Messe mitnehmen konnte, seien es neue Ideen für Projekte, Lösungen für vorliegende Probleme oder aber einfach auch das passende Material für Ihre Anwendung aus unserem Hause.
Wir möchten Sie an dieser Stelle außerdem gerne auf die für 2013 geplanten Seminare in unserem Hause hinweisen. Unsere Seminarflyer haben bereits viele interessierte Hände in den Reihen der Messebesucher gefunden aber natürlich gilt das Seminarangebot auch für diejenigen die nicht die Gelegenheit hatten nach Bremen zu kommen. Alle weiteren Informationen, sowie die Termine für die Seminare finden auf unserem Flyer unter dem folgenden Link.
CTM SEMINARE 2013
Für Rückfragen stehen wir Ihnen natürlich telefonisch unter der 04621 / 95533 oder per E-Mail zur Verfügung.
Freitag, 22. Februar 2013
Bewegte Bilder der Black Maggy
Vor einiger Zeit haben wir schon einmal über die Open 32 "Black Maggy" von Wolfram Heibeck aus Hooksiel berichtet. Damals sicherte sich Wolfram den H2H Pokal direkt vor der Hanseboot. Vielleicht hat auch der ein oder andere die Gelegenheit nutzen können, die Black Maggy im Yachthafen in Natura bestaunen zu können.
All diejenigen, die die Black Maggy verpasst haben, können dies nun auf YACHT-TV nachholen. Hier findet sich das ca. 4 Minuten lange Video zum YACHT-Artikel von Matthias Beilken zur "Kompositrakete aus Hooksiel". Absolut sehenswert, wie wir finden. Interessierte finden weitere Informationen im Artikel auf YACHT.de oder direkt auf der Homepage von spezialbootsbau.de.
![]() |
| Quelle: Spezialbootsbau.de |
All diejenigen, die die Black Maggy verpasst haben, können dies nun auf YACHT-TV nachholen. Hier findet sich das ca. 4 Minuten lange Video zum YACHT-Artikel von Matthias Beilken zur "Kompositrakete aus Hooksiel". Absolut sehenswert, wie wir finden. Interessierte finden weitere Informationen im Artikel auf YACHT.de oder direkt auf der Homepage von spezialbootsbau.de.
Freitag, 15. Februar 2013
"Fischkiste": Leichtgewichtiger Stauraum für Fischer Ross
Es muss nicht immer eine Yacht, ein Rennwagen oder gar ein Flugzeug sein: Leichtbau kann auch in auf den ersten Blick ungewöhnlichen Gebieten zum Einsatz kommen. So zum Beispiel bei einem kleinen Nachbarschaftsprojekt: die "Fischkiste" für den Holmer Fischer Ross.
Für seinen Caddy suchte Herr Ross eine möglichst leichte und robuste Stauraum-Lösung, um seine mit Fischen gefüllten Kisten zu transportieren, natürlich möglichst ohne den Innenraum des Wagens zu verschmutzen. Gleichzeitig sollte es bei Bedarf möglich sein, die Kiste ohne große Umstände aus dem Auto zu entfernen. Darüber hinaus war es notwendig, dass die Kiste über Lebensmittelechte Oberflächen verfügte, da die Fische ja später auch auf dem Tisch landen sollen.
Nachdem unser Werkstattleiter Herr Gaida die entsprechenden Maße genommen hatte wurden Sandwichplatten aus Corecell M-Schaum und Glasgelegen im Vakuum-Nasslaminat mit dem Ampreg 22 Harzsystem gefertigt. Die Platten wurden anschließend auf die ermittelten Maße zugeschnitten und dann mit Spabond 340 verklebt um die Kiste zu formen. Abschließend wurden die Klebefugen noch mit Glastapes verstärkt.
Als abschließende Beschichtung wurde unser CTM IMC (sowohl als Gelcoat, als auch als Topcoat verwendbar) aufgetragen, welches über eine Trinkwasserzulassung verfügt und damit alle Anforderungen an die Beschichtung der Kiste erfüllte.
Sollten Sie Interesse an den verwendeten Produkten oder dem Fertigungsverfahren für Ihr eigenes Projekt haben, so können Sie uns gern per E-Mail oder telefonisch (04621 / 95533) kontaktieren.
Wir helfen Ihnen gern weiter.
| Die fertige Fischkiste |
Nachdem unser Werkstattleiter Herr Gaida die entsprechenden Maße genommen hatte wurden Sandwichplatten aus Corecell M-Schaum und Glasgelegen im Vakuum-Nasslaminat mit dem Ampreg 22 Harzsystem gefertigt. Die Platten wurden anschließend auf die ermittelten Maße zugeschnitten und dann mit Spabond 340 verklebt um die Kiste zu formen. Abschließend wurden die Klebefugen noch mit Glastapes verstärkt.
Als abschließende Beschichtung wurde unser CTM IMC (sowohl als Gelcoat, als auch als Topcoat verwendbar) aufgetragen, welches über eine Trinkwasserzulassung verfügt und damit alle Anforderungen an die Beschichtung der Kiste erfüllte.
Sollten Sie Interesse an den verwendeten Produkten oder dem Fertigungsverfahren für Ihr eigenes Projekt haben, so können Sie uns gern per E-Mail oder telefonisch (04621 / 95533) kontaktieren.
Wir helfen Ihnen gern weiter.
Sonntag, 27. Januar 2013
Custom Longboards aus Steinfeld
Steinboard's Custom Longboards & Composites, gegründet 2012 von unserem ehemaligen Anwendungstechniker und Werkstattleiter Jan Steinbock. Während seiner Tätigkeit bei CTM konnte Jan sehr viel Praxiserfahrung im Umgang mit und der Verarbeitung von Verbundwerkstoffen sammeln und sich eine Vielzahl Fähigkeiten aneignen, die ihm in seiner neuen, eigenen Firma zugutekommen.
Das Hauptaugenmerk, wie der Firmenname schon vermuten lässt, liegt dabei auf der Fertigung von Custom Longboards speziell auf die Kundenwünsche zugeschnitten. Jedes Board ist dabei ein Unikat, nicht nur durch unterschiedliche Form und Design, sondern ganz besonders auch durch die Einarbeitung eines NFC-Tags, auf dem individuelle Informationen gespeichert und später ausgelesen werden können. So kann ein Board immer seinem Besitzer zugeordnet werden.
Die Boards werden in der Steinboard's Werkstatt im Vakuum-Nasslaminat gefertigt. Als Materialien kommen dabei hochwertige Furniere, Epoxyharze und Glasgelege, teilweise aber auch Carbon zum Einsatz.
Welche Ideen hinsichtlich Shape und Materialmix dabei funktionieren und welche nicht, dazu erhält Jan kontinuierlich durch Tests mit seinen Teamfahrern Feedback, welches er in die neuen Boards einfließen lässt. So wird sichergestellt, dass der Kunde am Ende ein ebenso leichtes wie robustes Board erhält, an dem er lange Freude hat.
Neben den Longboards bietet Steinboard's interessierten Kunden aber auch den Bau von Custom Compositbauteilen unterschiedlichster Art an, z.B. Fahrzeug-Tunigteile für innen und außen, Visiere für Motorradhelme in Carbonoptik und vieles mehr.
Anfragen zu Longboards oder anderen Bauteilen können an die info@steinboards.de geschickt werden.
Sonntag, 20. Januar 2013
Kiteboard Selbstbau
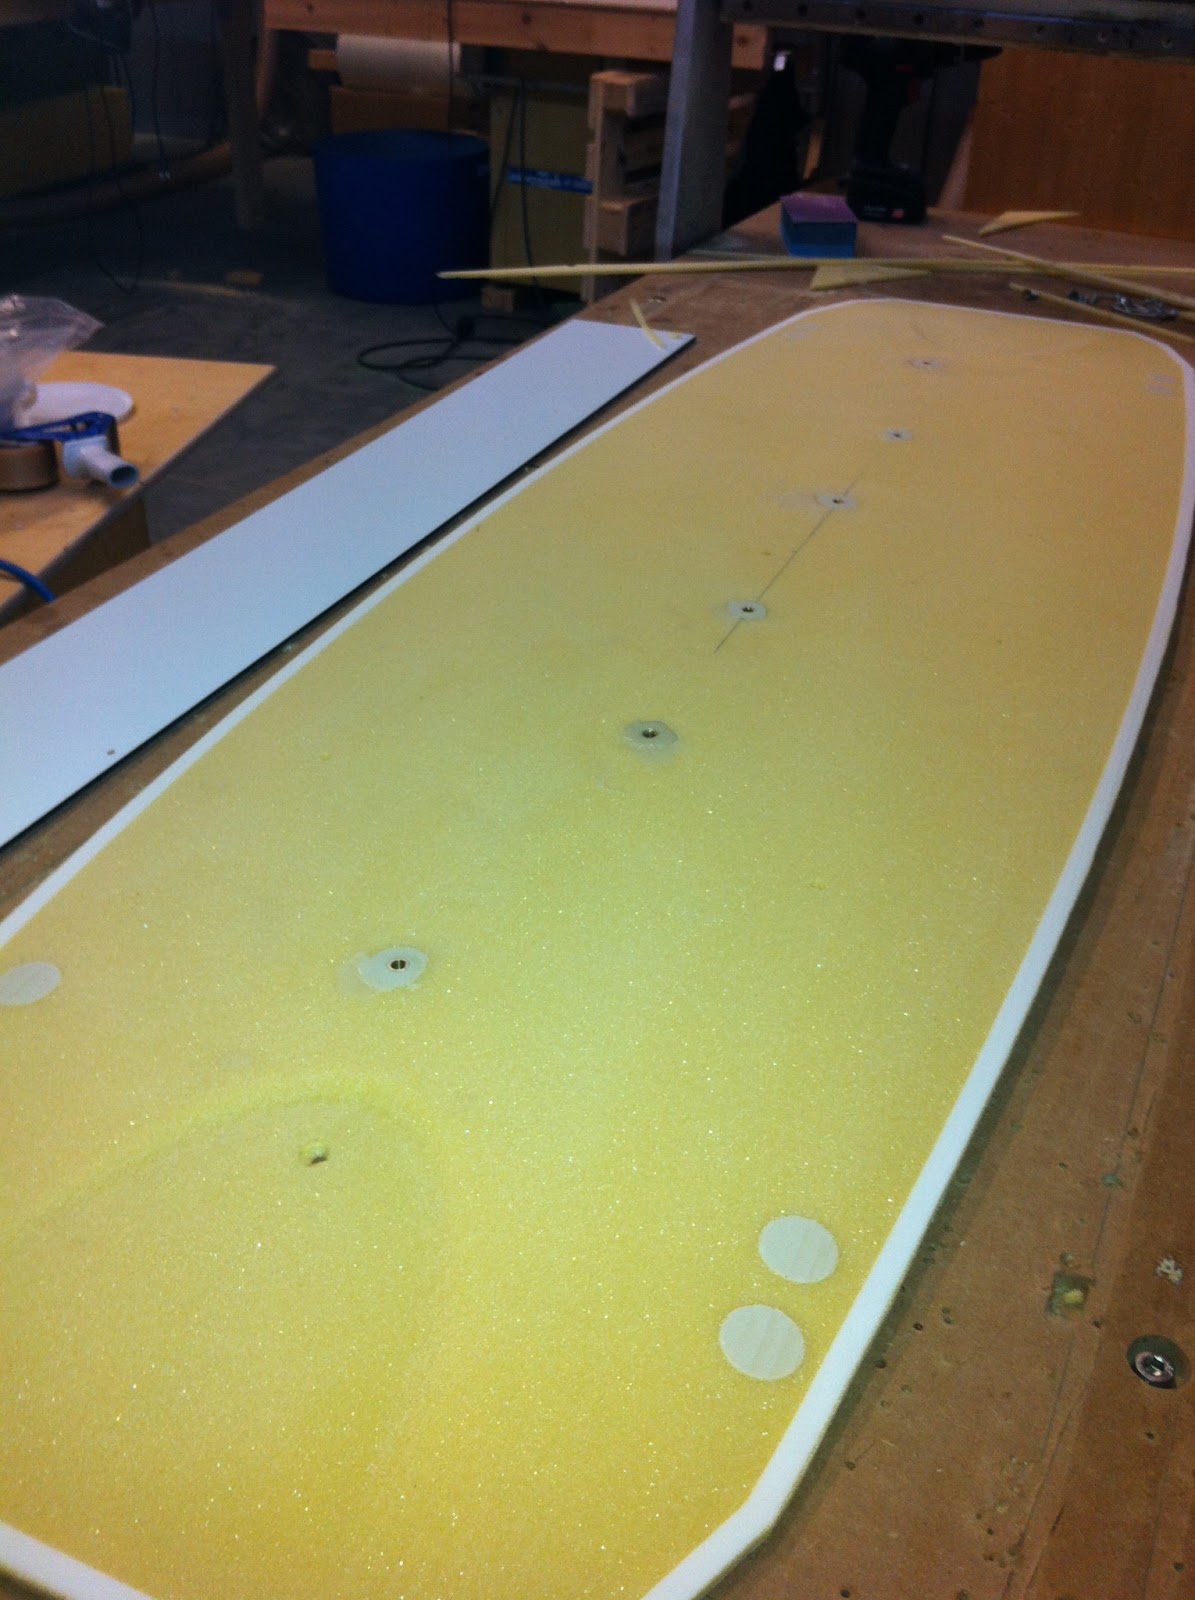
Zum Abschluss des Wochenendes bzw. zum Start der neuen Woche hier ein kleiner Bericht aus dem Bereich Selbstbauprojekte: ein Kiteboard, gebaut von einem Mitglied des CTM Teams.
Das Kiteboard wurde in Carbon-Sandwich Bauweise mit dem SP115 Epoxy-System und dem Corecell M-Schaum gefertigt. Dazu wurde zunächst der Corecell-Schaum mittels CNC-Fräse nach einem vorher im CAD Programm gezeichneten Modell gefräst. Die Kante und die Inserts für die Finnen und Plugs wurden mit einem Polyurethan Gießharz vergossen. Die Löcher für die Finnen wurden mit einem 2mm Bohrer vorgebohrt, um sie später nach dem Laminieren wiederzufinden und auf das richtige Maß bringen zu können.
Nachdem der Rohling besäumt und alle Inserts vergossen waren, wurde als Erstes das Unterwasserschiff im Handauflegeverfahren mit Vakuum in einer Form laminiert. Zum Einsatz kamen hier biaxiale Carbongelege und eine Optiklage aus Carbon-Köpergewebe. Um eine gleichmäßige Optik ohne Verzug zu erhalten, wurde auf eine schiebeferfestigte Variante des Gewebes zurückgegriffen.
Als Laminierharz wurde SP115 verwendet, welches gute mechanische Eigenschaften bei einer Aushärtung bei Raumtemperatur mit einem gewissen UV-Schutz und einer niedrigen Viskosität kombiniert. Um eine Entlüftung und ein Ausbluten des Laminats zu ermöglichen, wurden in regelmäßigen Abständen 1,5mm Löcher in den Kern gebohrt.
Nach dem Aushärten und Entformen wurde der nun halbfertige Rohling erneut besäumt und alle Stellen angeschliffen, an denen Harz ausgetreten war. Anschließend wurde das Überwasserschiff auf die gleiche Weise wie das Unterwasserschiff gefertigt. Um die Plugs wiederfinden zu können, wurden kleine Tacky-Tape Stücke in die Gewinde gedrückt, damit sich nach dem Aushärten leichte Erhöhungen ergaben. Nach dem erneuten Entformen wurde das nun fertig laminierte Board erneut besäumt und die Kanten sauber geschliffen. Das Abreißgewebe wurde entfernt und beide Seiten durch Schleifen für den Lackiervorgang vorbereitet.
Dies ist dann auch der derzeitge Stand des kleinen Projekts, da bisher noch keine Zeit, bzw. nicht die richtigen Bedingungen für ein gutes Lackierergebnis (Temperatur, Luftfeuchtigkeit) gegeben waren. Sobald dieser letzte Arbeitschritt vollzogen ist, wird es an dieser Stelle ein kleines Update mit Bildern geben.
Das Kiteboard wurde in Carbon-Sandwich Bauweise mit dem SP115 Epoxy-System und dem Corecell M-Schaum gefertigt. Dazu wurde zunächst der Corecell-Schaum mittels CNC-Fräse nach einem vorher im CAD Programm gezeichneten Modell gefräst. Die Kante und die Inserts für die Finnen und Plugs wurden mit einem Polyurethan Gießharz vergossen. Die Löcher für die Finnen wurden mit einem 2mm Bohrer vorgebohrt, um sie später nach dem Laminieren wiederzufinden und auf das richtige Maß bringen zu können.
| Der Rohling nach dem Besäumen. Die Inserts sind vergossen. |
Nachdem der Rohling besäumt und alle Inserts vergossen waren, wurde als Erstes das Unterwasserschiff im Handauflegeverfahren mit Vakuum in einer Form laminiert. Zum Einsatz kamen hier biaxiale Carbongelege und eine Optiklage aus Carbon-Köpergewebe. Um eine gleichmäßige Optik ohne Verzug zu erhalten, wurde auf eine schiebeferfestigte Variante des Gewebes zurückgegriffen.
Als Laminierharz wurde SP115 verwendet, welches gute mechanische Eigenschaften bei einer Aushärtung bei Raumtemperatur mit einem gewissen UV-Schutz und einer niedrigen Viskosität kombiniert. Um eine Entlüftung und ein Ausbluten des Laminats zu ermöglichen, wurden in regelmäßigen Abständen 1,5mm Löcher in den Kern gebohrt.
| Das laminierte Überwasserschiff vor dem Vakuumaufbau... |
| ...und mit dem vollständigen Aufbau. |
Nach dem Aushärten und Entformen wurde der nun halbfertige Rohling erneut besäumt und alle Stellen angeschliffen, an denen Harz ausgetreten war. Anschließend wurde das Überwasserschiff auf die gleiche Weise wie das Unterwasserschiff gefertigt. Um die Plugs wiederfinden zu können, wurden kleine Tacky-Tape Stücke in die Gewinde gedrückt, damit sich nach dem Aushärten leichte Erhöhungen ergaben. Nach dem erneuten Entformen wurde das nun fertig laminierte Board erneut besäumt und die Kanten sauber geschliffen. Das Abreißgewebe wurde entfernt und beide Seiten durch Schleifen für den Lackiervorgang vorbereitet.
| Das fertige Überwasserschiff |
| Schleifen vor dem abschließenden Lackieren |
Dies ist dann auch der derzeitge Stand des kleinen Projekts, da bisher noch keine Zeit, bzw. nicht die richtigen Bedingungen für ein gutes Lackierergebnis (Temperatur, Luftfeuchtigkeit) gegeben waren. Sobald dieser letzte Arbeitschritt vollzogen ist, wird es an dieser Stelle ein kleines Update mit Bildern geben.
Freitag, 11. Januar 2013
Produktfokus: VComplex / IComplex
Um im heutigen, hart umkämpften Markt Bestand zu haben sind Firmen immer wieder gezwungen neue Einsparpotentiale zu erkennen und zu nutzen.
Anwender im Bereich der Verbundwerkstoffe, die Erfahrungen mit Vakuum- und Infusionsverfahren haben, wissen dass gerade bei diesen Verfahren das Platzieren der Verbrauchsmaterialien viel Zeit in Anspruch nimmt und auch nicht immer einfach ist.
Nehmen wir als Beispiel das Infusionsverfahren. Nachdem die trockenen Fasern eingelegt wurden müssen abschließend das Abreißgewebe und eine Lochfolie aufgebracht werden, bevor das Fließmedium aufgelegt werden kann. Die Befestigung dieser Materialien kann z.B. bei Rümpfen mit ihren Vertikalen Flächen mühselig sein, sofern mann allzu große Überlappungen und damit eventuell negative Beeinflussungen der Infusion vermeiden möchte.
Aber auch beim Vakuum Nasslaminat müssen drei einzelne Schichten aufgelegt und befestigt werden, bevor endlich der Vakuumsack aufgelegt werden kann.
Zusammen mit unseren Kunden haben wir auf Basis ihrer jahrelangen Erfahrung in der praktischen Anwendung von Verbundwerkstoffen zwei Produkte mit dem Ziel entwickelt, die Zeit für das Auflegen der Lagen und damit Arbeitszeit und Kosten einzusparen: IComplex und VComplex.
Anwender im Bereich der Verbundwerkstoffe, die Erfahrungen mit Vakuum- und Infusionsverfahren haben, wissen dass gerade bei diesen Verfahren das Platzieren der Verbrauchsmaterialien viel Zeit in Anspruch nimmt und auch nicht immer einfach ist.
Nehmen wir als Beispiel das Infusionsverfahren. Nachdem die trockenen Fasern eingelegt wurden müssen abschließend das Abreißgewebe und eine Lochfolie aufgebracht werden, bevor das Fließmedium aufgelegt werden kann. Die Befestigung dieser Materialien kann z.B. bei Rümpfen mit ihren Vertikalen Flächen mühselig sein, sofern mann allzu große Überlappungen und damit eventuell negative Beeinflussungen der Infusion vermeiden möchte.
Aber auch beim Vakuum Nasslaminat müssen drei einzelne Schichten aufgelegt und befestigt werden, bevor endlich der Vakuumsack aufgelegt werden kann.
Zusammen mit unseren Kunden haben wir auf Basis ihrer jahrelangen Erfahrung in der praktischen Anwendung von Verbundwerkstoffen zwei Produkte mit dem Ziel entwickelt, die Zeit für das Auflegen der Lagen und damit Arbeitszeit und Kosten einzusparen: IComplex und VComplex.
| IComplex |
ICOMPLEX
Bei dem IComplex handelt es sich um ein 2-Lagen Laminat bestehend aus Abreißgewebe und einer Lochfolie mit hoher Perforation. Es ist für Infusionsanwendungen entwickelt worden und ermöglicht es durch das gemeinsame Auflegen einen Arbeitsschritt einzusparen. IComplex ist dabei vor allem für größere Anwendungen mit relativ einfachen Flächen, wie z.B Bootsrümpfe geeignet. Komplexe Geometrien sind jedoch mit Einschneiden ebenfalls möglich
| VComplex |
VCOMPLEX
Das Vcomplex besteht aus insgesamt 3 Lagen: Abreißgewebe, eine Lochfolie mit niedriger Perforation und einem Saugvlies. Es kommt bei Nasslaminaten unter Vakuum zum Einsatz und ermöglicht eine Zeitersparnis von etwa zwei Dritteln gegenüber dem Verlegen der Einzelkomponenten. Auch VComplex ist sehr gut für große Flächen geeignet. Für komplexe Geometrien gilt auch hier, dass das Material eingeschnitten werden muss.
Die Vlies-Komponente des VComplex ist um 2cm je Seite nach innen versetzt. So wird ein flächiges Verlegen ermöglicht, ohne das das Vlies direkten Kontakt mit dem Laminat hat und so übermäßig Harz aufsaugen würde
Freitag, 4. Januar 2013
Ropeye Produkte jetzt bei CTM in Schleswig!
Als Lieferant von Carbonfasergeweben, Epoxyharzen sowie der entsprechenden Technologien für deren Verarbeitung werden wir oft in die Entwicklung innovativer Produkte eingebunden. So auch bei Ropeye, der kleinen highTech Schmiede von Jaanus Tamme aus Tallinn. Janus ist Mini Transat Segler, der sein Boot als Testfahrzeug für von ihm selbst entwickelte Beschläge nutzt.
So entstanden unter anderem Decksbeschläge ganz ohne Metall, die zum Umlenken, zur Befestigung, zum Einspleissen von Blöcken sowie für viele andere Anwendungen geeignet sind. Sie sind flexibel und unempfindlich gegen Verkanten oder Abknicken, dabei hochbelastbar, leicht und völlig korrosionsfrei. Beim Einbau wird formschlüssig geklebt; so entstehen keinerlei Öffnungen oder Kapillaren und es findet kein Wasser mehr seinen Weg über dubiose Schraubverbindungen in's Bootsinnere. Für die Verklebung der Platten an der Decksunterseite eignen sich sowohl elastische PU-Kleber als auch Epoxy.
Es stehen verschiedene Einbaulängen für unterschiedlich starke Decks oder Wandungen zur Verfügung. Beschläge mit losen Enden, um z.B. Blöcke einzuspleissen oder einfach fest zu knoten, ergänzen das Sortiment und erweitern die Anwendungsmöglichkeiten. Weitere Infos gibt's auf der Ropeye Seite: www.ropeye.com. Oder einfach über www.CTMat.de Unterlagen anfordern!
Donnerstag, 20. Dezember 2012
Aufregendes neues A-Cat Projekt "Scheurer D3"
Scheurer Design & Engineering und D3 Applied Technologies präsentieren erste Bilder des in Kooperation entstehenden A-Cat "Scheurer D3", welcher im Frühjahr 2013 offiziell fertiggestellt werden soll.
Die Kombination aus jahrelanger Erfahrung in Design und Fertigung der beiden Firmen, unter Anderem im Motorsport und America's Cup, sind beste Voraussetzungen für ein absolutes High-End Produkt.
Das Material wird von der CTM GmbH durch unseren Partner VC Vertriebs AG in der Schweiz geliefert.
In Kürze weitere Details zu diesem tollen Projekt.
![]() |
| Quelle: Sailinganarchy.com |
Die Kombination aus jahrelanger Erfahrung in Design und Fertigung der beiden Firmen, unter Anderem im Motorsport und America's Cup, sind beste Voraussetzungen für ein absolutes High-End Produkt.
Das Material wird von der CTM GmbH durch unseren Partner VC Vertriebs AG in der Schweiz geliefert.
In Kürze weitere Details zu diesem tollen Projekt.
Sonntag, 16. Dezember 2012
Kiwi Spirit Time Lapse
Ein kleines Schmankerl zum Wochenende: Der Bau der "Kiwi Spirit", einer 63' Fuß Segelyacht, im Zeitraffer. Vom Aufstellen der Mallen für die Formen über die Infusion von Rumpf und Deck bis zu den abschließenden Arbeiten an Deck. Immer wieder Spannend.
Auf Youtube finden Sie weitere Videos zum Bau und zu den Hintergründen dieses One-Offs.
Freitag, 7. Dezember 2012
Yacht- & Bootswerft Stapelfeldt: Kielfinnen-Infusion für einen 28' Daysailor
Die Yacht- & Bootswerft Stapelfeldt baut zur Zeit einen wunderschönen, formverleimten 28' Daysailer, welcher nach den Vorstellungen des Eigners von Judel & Vrolijk konstruiert wurde. Dem traditionellen Bootsbaumaterial Holz werden dabei moderne Materialien für Rigg, Kielfinne und Ruder zur Seite gestellt, um bei diesem Boots eine Gewichtsoptimierung zu erreichen.
Um den hochwertigen Materialien Rechnung zu tragen, sollte für die Kielfinne dann auch ein modernes Verarbeitungsverfahren zum Einsatz kommen: die Vakuum-Infusion.
Wir wurden von der Yachtwerft kontaktiert um mit unserem Know-how auf diesem Gebiet unterstützend zur Seite zu stehen. In einem ersten Treffen wurden die Bootsbauer in die Theorie des Infusionsprozesses eingeführt.
Daraufhin wurde bei einem weiteren Termin im Hause CTM mit einem Abschnitt des Laminataufbaus eine Simulation der Infusion durchgeführt, zum Einen um den Bootsbauern einen Eindruck vom praktischen Teil der Infusion zu vermitteln, zum Anderen um den geplanten Aufbau der Harzeinleitungen zu prüfen und eventuelle Problemstellen vorab ausfindig zu machen.
Die Simulation verlief zur vollen Zufriedenheit, sodass die tatsächliche Infusion der Kielfinne angegangen werden konnte. Als Kernmaterial für die Kielfinne kam der Corecell S1800, ein sehr druckfester Schaum, welcher hohe Lasten aufnehmen kann, zum Einsatz. Aus diesem wurden mit einer CNC Fräse zwei halbschalen gefräst, welche in Positivbauweise gefertigt und später verklebt werden sollten.
Um optimale Steifigkeit bei gleichzeitig möglichst geringem Gewicht zu erreichen, kam als Verstärkungsmaterial Carbon in Form von UDs und Biaxialgelegen zum Einsatz. Als Harzsystem wurde das Prime 20LV Infusionssystem mit dem speziellen ULV Härter verwendet. Diese Härter bietet eine noch niedrigere Viskosität als der Standardhärter und ist somit besonders für Carbonlaminate geeignet.
Die Infusion der Kiefinne fand mit Unterstützung von CTM statt und war ein voller Erfolg. Wir gratulieren der Yachtwerft zu dem tollen Ergebnis.
Für weitere Informationen und ein Logbuch mit vielen Bildern über den Baufortschritt vom Anfang bis heute finden Sie auf der Homepage der Yacht- & Bootswerft Stapelfedt.
Um den hochwertigen Materialien Rechnung zu tragen, sollte für die Kielfinne dann auch ein modernes Verarbeitungsverfahren zum Einsatz kommen: die Vakuum-Infusion.
Wir wurden von der Yachtwerft kontaktiert um mit unserem Know-how auf diesem Gebiet unterstützend zur Seite zu stehen. In einem ersten Treffen wurden die Bootsbauer in die Theorie des Infusionsprozesses eingeführt.
![]() |
| Quelle: Yacht- & Bootswerft Stapelfeldt |
Daraufhin wurde bei einem weiteren Termin im Hause CTM mit einem Abschnitt des Laminataufbaus eine Simulation der Infusion durchgeführt, zum Einen um den Bootsbauern einen Eindruck vom praktischen Teil der Infusion zu vermitteln, zum Anderen um den geplanten Aufbau der Harzeinleitungen zu prüfen und eventuelle Problemstellen vorab ausfindig zu machen.
Die Simulation verlief zur vollen Zufriedenheit, sodass die tatsächliche Infusion der Kielfinne angegangen werden konnte. Als Kernmaterial für die Kielfinne kam der Corecell S1800, ein sehr druckfester Schaum, welcher hohe Lasten aufnehmen kann, zum Einsatz. Aus diesem wurden mit einer CNC Fräse zwei halbschalen gefräst, welche in Positivbauweise gefertigt und später verklebt werden sollten.
Um optimale Steifigkeit bei gleichzeitig möglichst geringem Gewicht zu erreichen, kam als Verstärkungsmaterial Carbon in Form von UDs und Biaxialgelegen zum Einsatz. Als Harzsystem wurde das Prime 20LV Infusionssystem mit dem speziellen ULV Härter verwendet. Diese Härter bietet eine noch niedrigere Viskosität als der Standardhärter und ist somit besonders für Carbonlaminate geeignet.
Die Infusion der Kiefinne fand mit Unterstützung von CTM statt und war ein voller Erfolg. Wir gratulieren der Yachtwerft zu dem tollen Ergebnis.
![]() |
| Quelle: Yacht- & Bootswerft Stapefeldt |
Für weitere Informationen und ein Logbuch mit vielen Bildern über den Baufortschritt vom Anfang bis heute finden Sie auf der Homepage der Yacht- & Bootswerft Stapelfedt.
Mittwoch, 28. November 2012
CTM Sonderpostenliste Dezember 2012
Das Jahr neigt sich dem Ende zu und wir haben wieder einige Sonderposten, die raus müssen, um Platz für neue Ware im Lager zu schaffen. In der folgenden Liste finden Sie von Vakuummaterialien über Fasern bis hin zu Kernmaterialien verschiedene Produkte, welche wir Ihnen mit einem Rabatt von 50% anbieten. Schauen Sie doch einfach mal, ob Sie etwas passendes für Ihr Projekt finden. Nur solange der Vorrat reicht.
SONDERPOSTENLISTE 12/2012
Freitag, 23. November 2012
Nachtrag Hanseboot 2012: Dinghybau mit der Landesberufsschule für Bootsbau
Die Hanseboot 2012 liegt
zwar nun schon einige Wochen zurück, nichtsdestotrotz möchten wir im Folgenden
die Gelegenheit nutzen um über unser diesjähriges, praktisches Projekt zu
berichten.
CTM hat es stets als eines
seiner Ziele gesehen die Verbreitung neuer, verbesserter Materialien und
moderner Verfahrenstechniken voranzutreiben. Mit diesen sollen Bauteile von
höherer Qualität schneller, besser reproduzierbar und effizienter hergestellt werden,
bei verbesserten Verarbeitungsbedingungen für den Anwender.
Um das Ziel der Verbreitung
der neuen Verfahren zu erreichen liegt es nahe direkt dort anzusetzen, wo die
Grundlagen der zukünftigen Fachkräfte im Bootsbau gelegt werden. So kam uns die
Idee mit der LBS Travemünde in Kontakt zu treten, wo die schulische Ausbildung
des Nachwuchs erfolgt.
Hier trafen wir auf offene
Ohren für unsere Vorschläge und es wurde gemeinsam beschlossen auf der
Hanseboot moderne Bootsbauverfahren in der praktischen Anwendung zu
demonstrieren. Da wir bereits im Vorfelde die LBS bei der Aufbereitung einer
Dinghy-Form unterstützt hatten (hier nachzulesen), lag es nahe diese Form für
die Vorführung einer Vakuum-Infusion zu nutzen.
Das Infusionsverfahren, welches mehr und mehr Verbreitung im Bootsbau findet, bietet gegenüber dem traditionellen Nasslaminat mehrere Vorteile. Dadurch, dass die Fasern trocken eingelegt werden entsteht kein Zeitdruck wie durch die Verarbeitungszeiten bei Laminierharzen. Darüber hinaus ist durch das geschlossen Verfahren nur geringfügiger Kontakt mit den Harzen notwendig, ganz anders als bei einem Nasslaminat, bei denen die Anwender über längere Zeit den Harzen ausgesetzt sind. Schlussendlich ist zu erwähnen, dass mit der Infusion, sobald man den Prozess im Griff hat, Bauteile in gleichbleibender und verbesserter Qualität (höherer Faservolumenanteil, weniger Lufteinschlüsse) hergestellt werden können.
Auf der Hanseboot erfolgte der Bau durch die
Schüler unter Anleitung ihrer Lehrer und des CTM Teams.
Mittwoch, 7. November 2012
Produktvorstellung: SIA Abrasives - Schleifmittel für Verbundwerkstoffe
Die Anforderungen an Produktqualität steigen. Die Vorbehandlung von Oberflächen für eine verlässliche Verklebung oder ein abschließendes High-End-Finish ist bei Faserverbundwerkstoffen ein kritischer Faktor. Optimal abgestimmte Schleifmittel sorgen für den perfekten Schliff.
Um den sich laufend ändernden Anforderungen an Schleifmittel im Bereich der Verbundwerkstoffe gerecht zu werden, haben wir die Produkte der SIA Abrasives Industries AG in unser Programm aufgenommen.
Die SIA-Gruppe gehört weltweit zu den drei führenden Anbietern von innovativen Schleifmitteln. Sie entwickelt, produziert und vertreibt komplette, auf spezifische Anforderungen und Anwendungen zugeschnittene Schleifsysteme zur Bearbeitung von Oberflächen aller Art. Schleifen wird so zur Oberflächentechnologie.
Seien es Bänder, Scheiben, Vliese oder Schaumblöcke, wir bieten Ihnen ab sofort ein breites Spektrum an Produkten, speziell abgestimmt auf die Bearbeitung und Veredelung von Oberflächen im Bereich Verbundwerkstoffe.
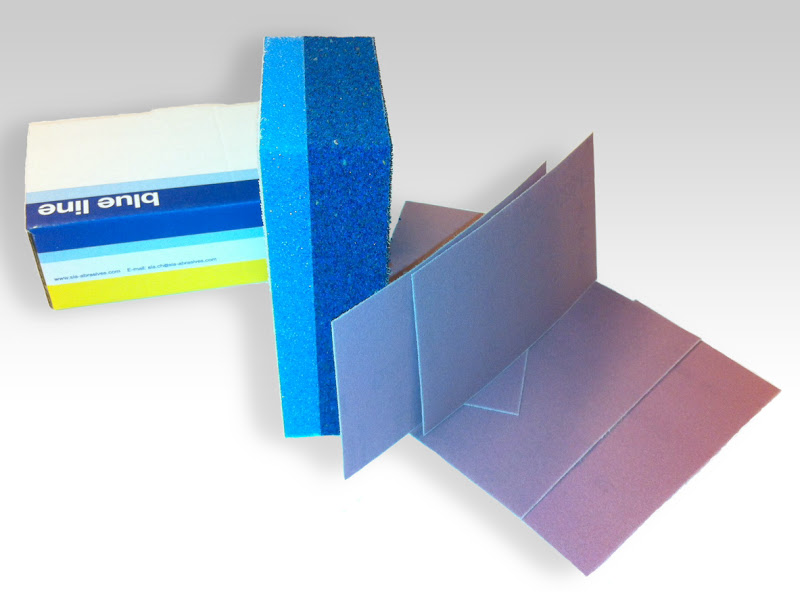
Besonders hat es uns der Handblock "siablock" für den Trockenschliff mit einer weichen und harten Seite angetan. Das Schleifpapier wird mittels Klettverbindung einfach und schnell am Handblock befestigt.
Nutzen Sie unsere Angebotswoche und bestellen Sie gleich einen Handblock und wir geben 10 Stück Schleifpapier "siaspeed" mit 80er Körnung mit dazu für nur 10,- €/Stück brutto.
ACHTUNG: Jede Art von Schleifstaub ist gefährlich für Ihre Gesundheit. Bitte tragen Sie unbedingt eine entsprechende Staubmaske (erhältlich bei uns per Telefon oder E-Mail Bestellung) und sorgen Sie möglichst für den direkten Abtransport des Schleifstaubs. Nach neuesten Erkenntnissen ist das Einatmen von Schleifstaub über einen längeren Zeitraum verantwortlich für auftretende Epoxy Allergien.
Natürlich muss auch nicht direkt abtransportierter Schleifstaub wieder entfernt werden. Wir haben hierfür eine Bezugsquelle für Sie aufgetan.
Staubsaugerbeutel, Ersatzteile und Staubsaugerzubehör - In diesem Shop finden Sie alles, was Sie zum professionellen Reinigen und Saugen Ihres Hauses oder Ihrer Werkstatt brauchen.
Für weitere Informationen zu den SIA Schleifmitteln können Sie uns gern telefonisch (04621 / 95533) oder per E-Mail kontaktieren.
Infusion im Serienbau
![]() |
| Rumpf der PACER310S nach dem Entformen |
Die Harzinfusion hat sich im Großserienbau weitgehend durchgesetzt. Es sind nicht nur Arbeitsschutz technische Gründe ausschlagebend für die Werften, es ist in erster Linie die gleichbleibende Qualität, die durch den gesamten Arbeitsprozeß gewährleistet wird. Yachtrümpfe, wie z.B. die der Dehler 41, der HANSE 630e, TEAM 8 oder auch die MOcean und die LAGO 26 werden nach dem einlegen des kompletten Laminataufbaus in einem Schuss, unter Vakuum, mit Harz geflutet. CTM liefert für einige Projekte die Schaumkits, damit das einlegen des Kernmaterials schneller und präziser vonstatten geht und wir haben ein Reihe von Flieshilfen, die auch bei schwierigen Bauteilen, wie Decks mit Kanten, Ecken und Hinterschneidungen, den Harzfluss gewährleisten.
![]() |
| Deck der PACER310S mit Gelcoat |
Um einmal einen Eindruck von der hervorragenden Qualität des Laminates zu demonstrieren, arbeiteten wir mit der Werft KDK in Malaga zusammen und stellten einen Epoxy Rumpf ohne Gelcoat her. Zum Einsatz kamen CoreCell Schaum (triple cut) und Gelege von Gamma Tensor. Die Laminate wurden mit Hilfe von Sprühkleber und Kunstofftackerklammern fixiert. Im Anschluss folgte der Infusionsaufbau mit unserem beliebten iComplex, DM10 Fließhilfe und dem Enka-Channel und der abschließenden Vakuumfolie. Die Infusion wurde mit dem Prime20 LV Harz und dem ULV-Härter durchgeführt. Das Ergebnis, bei den oben genannten Serienyachten unter dem Gelcoat versteckt, kann sich sehen lassen.
Dienstag, 30. Oktober 2012
Bildschirmschoner - Amerika´s Cup 34
Unglaublich, die Dinger fliegen. Naja, jedenfalls Emirates Team New Zealand, kurz ETNZ genannt. Bereits 10 oder mehr Trainingstage und nichts kaputt gegangen.
Im Gegensatz zu ORUSA (Team Oracle USA), die bereits am vierten Tag ihren AC72´Cat geschrottet haben. Das Rigg explodiert, der Flügel zerstört. Sehen Sie auch hier, Segelreporter: das-ganze-drama-der-oracle-kenterung
ARTEMIS Racing, das schwedische Team hat gleich beim ersten Belastungstest auf dem Wasser den vorderen Beam zerstört. Entweder die Schlepptrossen falsch angeschlagen (strukturelle Belastung nur nach unten und oben gerechnet und hergestellt und aus Gewichtsgründen nicht nach vorne und hinten) oder die von den Ingenieuren berechnete Vorspannung im System wurde nicht angewendet. Die Szene diskutiert. Ein neuer Beam, fast so groß wie der Stamm einer 50 Jahre alten Eiche benötigt einige Zeit um zu wachsen.
LUNA ROSSA, der verchromte Renner, hatte letzte Woche Stapellauf in Auckland. Elegant und eitel wie die Italiener nun mal sind, kann man sich überall im Boot spiegeln und schauen: "ob die Haare noch richtig sitzen". Ein echter Hingucker. Hoffen wir, das alles hält.
Halten sollte es, denn die Italiener haben das Design von den Kiwis (ETNZ) gekauft. Hier hat ex SP Mitarbeiter Giovanni Belgrano die Strukturen berechnet. Material natürlich auch von GURIT/SP high Modulus, einem unserer Lieferanten. Man braucht sich also nicht zu verstecken. Der Hydrodynamiker Nick Holroyd hat die Foils entwickelt. Er hatte schon bei den Motten gute Basisarbeit geleistet. Und dabei auch die Erfahrungen gemacht, das richtige Berechnungen nichts nützen, wenn die Ausführung zu wünschen übrig lässt und der Bootsbauer meint, bei so filigranen Bauteilen eigene Wege gehen zu müssen. Beim Bau der ETNZ 1 scheint bisher wohl alles geklappt zu haben. Trotzdem kann jeden Tag ein Desaster passieren und die AC72, mit ihren überdimensionalen Flügelriggs, können jederzeit einen Überschlag oder einen Stecker fahren, der nicht im Handbuch steht.
Montag, 22. Oktober 2012
Infusionsbauweise auch im Einzelbau?
![]() |
| Das Deck der BONDI - alles trocken aufgelegt |
![]() |
| Cockpitansicht vor dem Infusions-Vorgang |
Ja, es hat Vorzüge. Muss aber sehr sorgfältig vorbereitet werden und man sollte keine "Abkürzungen" nehmen. Die richtigen Hilfsmaterialien vorausgesetzt, kann gerade bei einem Einzelbau die Harz Infusion von Vorteil sein. Das Laminat, innen wie aussen, hier auf den Fotos ein Carbonlaminat, wird trocken aufgelegt und ggfs mittels Sprühkleber an der Form befestigt. Zwischen den Laminatlagen liegt der CoreCell Schaum, der dank seiner Messerschnitte mit extrem schmalen Fugen wenig Harz aufnimmt, dieses aber durch den Vakuumvorgang sehr gut transportieren hilft.
Wie man sich sehr gut vorstellen kann, kommt beim auflegen- und anpassen der Laminatlagen und des Kernmaterials keine Hektik auf. Gerne kann auch am nächsten Tag weiter gearbeitet werden. Weitere Fotos vom Bau dieses interessanten 36´ Cruiser/Racers, welcher in Hamburg gebaut wird, finden Sie auf unserer Hauptseite unter: Fotos
Dienstag, 2. Oktober 2012
H2H - Wolfram Heibeck sichert sich mit der Black Maggy den Rekord
Mit seiner Open 32 "Black Maggy" hat sich Wolfram Heibeck (spezialbootsbau.de) am Samstag erfolgreich auf Rekordjagd begeben. Er schaffte die Überfahrt von Helgoland nach Hamburg in einer Zeit von 7h:43min und unterbot den bisherigen Rekord der ASSO 99 "stockmaritime" damit um 2 Minuten.
Für alle Interessierten: Die Preisübergabe findet während der Hanseboot 2012 auf dem CTM Stand statt, wo der Rekordhalter persönlich auch im weiteren Verlauf der Messe häufig anzutreffen sein wird, im Gepäck auch ein Modell der "Black Maggy".
Dienstag, 4. September 2012
Feste Schottdurchführung aus Glasfaserverstärktem Epoxy
Einer unserer Kunden, die Firma Schwingungstechnik-Broneske GmbH ist im Bereich der Schwingungsdämpfung im Schiffbau tätig. Eine mögliche Anwendung sind hierbei Rohrdurchführungen durch Decks und Schotts. Auf speziellen Kundenwunsch sollten die sonst in Stahl gefertigten Flansche diesmal in Glasfaserverstärktem Kunststoff gefertigt werden. Die besagten Flansche wurden in unserem Hause im Infusionsverfahren hergestellt. Im Folgenden einige Impressionen:
Abonnieren
Posts (Atom)
.jpg)

.jpeg)